 English▼


Site de Blog
Produção de Baterias Automotivas - Guia de Fluxo de Processo e Equipamentos Turnkey
Linha de Máquinas de Fabricação de Células Cilíndricas Automáticas
fabricação e equipamento de laboratórios de bateria li-ion 18650
fluxograma de célula de moeda de íon de lítio e lista de máquinas
fabricação e equipamento de laboratórios de baterias com bateria de íon de lítio
Contate-nos
- Se você tiver dúvidas, entre em contato conosco, todas as perguntas serão respondidas
- Email : David@tmaxcn.com
- Email : Davidtmaxcn@gmail.com
- Adicionar : No. 39, Xinchang Road, Xinyang, Haicang Dist., Xiamen, Fujian, China (Mainland)
produtos quentes
blogue
Produção de Baterias Automotivas - Guia de Fluxo de Processo e Equipamentos Turnkey
A expansão da fabricação de baterias para veículos elétricos exige um controle rigoroso de processos, taxas de rendimento previsíveis e automação confiável. Engenheiros de produção frequentemente enfrentam o desafio de equilibrar a alta produtividade com a consistência das células durante as etapas de triagem, soldagem de interconexão e verificação final do pack. Pequenos desvios no empilhamento de módulos ou na união de barramentos podem resultar em altas taxas de refugo e riscos de segurança. Este guia técnico detalha cada estação de trabalho essencial, explica os pontos críticos de integração de máquinas e demonstra como o design de layout modular reduz riscos durante o comissionamento da planta.
Etapas Principais na Montagem de Packs de Baterias
A produção moderna de baterias automotivas transforma células individuais em packs de alta tensão estruturalmente rígidos. O processo começa com o teste de cada unidade recebida para verificar a resistência interna e a tensão de circuito aberto (OCV). As células aprovadas são agrupadas automaticamente para garantir um desempenho eletroquímico uniforme em todo o conjunto.
Na fase mecânica, as células agrupadas seguem para o revestimento isolante e a montagem da estrutura. Transportadores automatizados pressionam o bloco seguindo tolerâncias precisas antes do processamento a laser. Uma força de fixação constante nesta etapa mantém as células prismáticas estáveis mesmo sob expansão térmica.
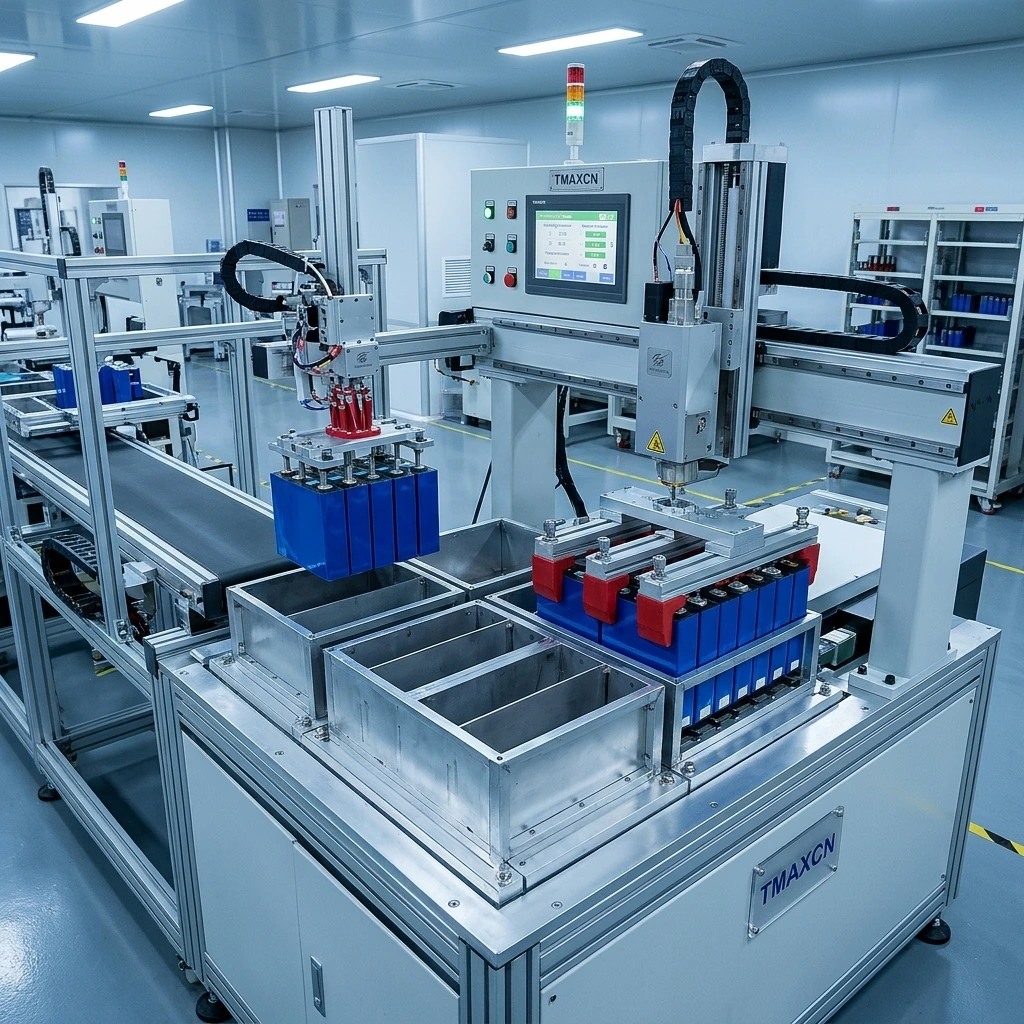
Após o empilhamento, os módulos passam pela limpeza dos terminais e posicionamento dos barramentos (busbars). Fábricas modernas utilizam uma dedicada para movimentar as células sem danificar os filmes externos ou sobrecarregar os terminais.
União de Precisão e Verificação de Qualidade
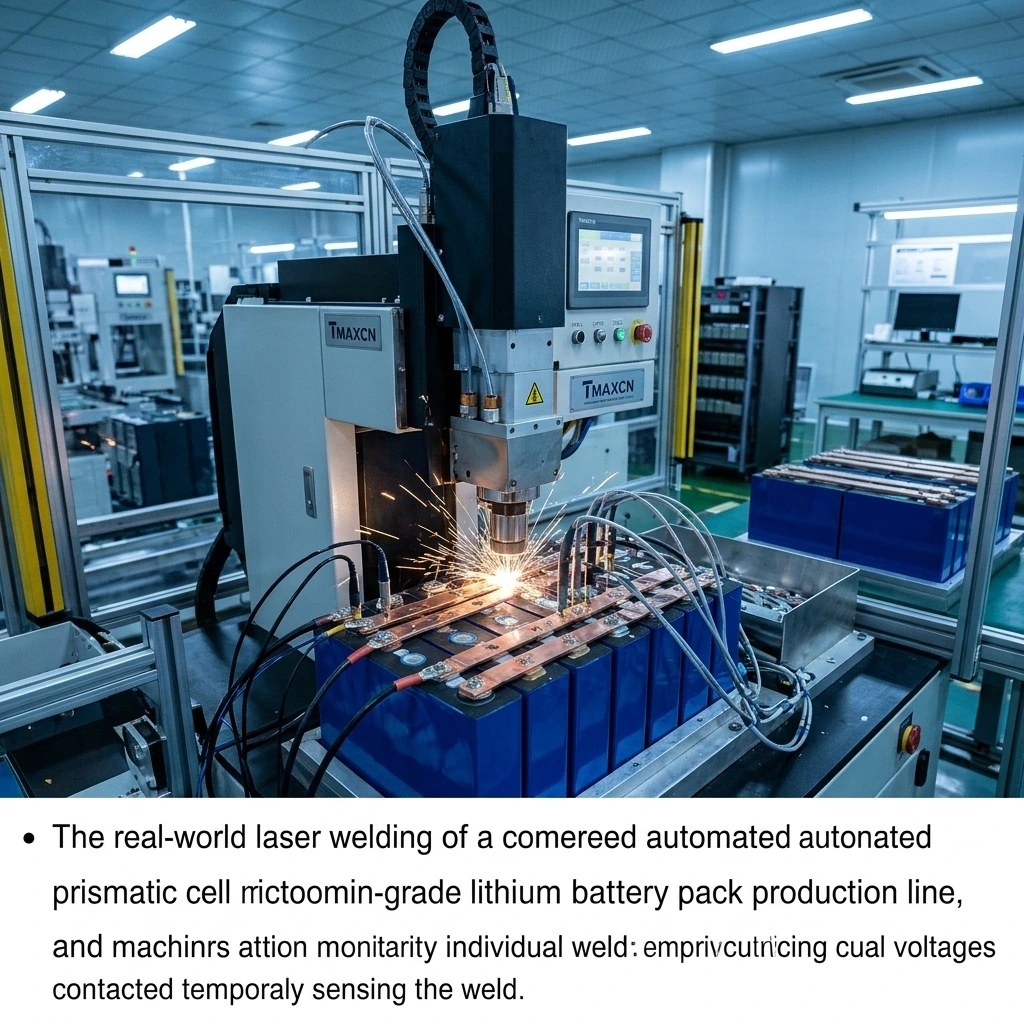
A união de interconexões é a estação mais crítica da linha de produção. Barramentos de cobre e alumínio exigem soldagem de alta velocidade com monitoramento rigoroso da entrada de energia para evitar danos térmicos às camadas internas das células. Câmeras de reconhecimento óptico escaneiam a posição de cada terminal antes do disparo do feixe, compensando variações de posicionamento em tempo real.
Após a soldagem dos barramentos, são instalados os chicotes elétricos e as placas de gerenciamento (BMS) para monitorar as tensões individuais das células. de alta confiabilidade verificam protocolos de comunicação, sensores de temperatura e o funcionamento dos contatores antes do fechamento final do invólucro.
Os testes continuam após as interconexões elétricas. O invólucro montado é submetido a testes de estanqueidade com hélio ou queda de pressão para garantir a vedação contra umidade. Por fim, as unidades concluídas passam por ciclos abrangentes de carga, descarga e envelhecimento para validar a capacidade nominal sob carga real.
Seleção de Maquinário Escalonável para Novas Instalações
A configuração de uma nova unidade fabril exige o equilíbrio entre o investimento de capital (CAPEX) e a capacidade de expansão futura. Configurações semiautomatizadas oferecem alta flexibilidade para novos projetos de veículos, permitindo que operadores supervisionem a integração dos packs enquanto robôs executam a triagem, soldagem e testes de alta tensão.
Optar por uma integrada elimina falhas de compatibilidade entre mesas de triagem, soldadores a laser e testadores de fim de linha. Interfaces de comunicação padronizadas simplificam o monitoramento da linha em todas as estações de montagem.
Gerentes de planta também devem considerar o tempo de troca de ferramentas (changeover). À medida que as arquiteturas dos módulos evoluem, dispositivos de fixação ajustáveis evitam paradas prolongadas na linha e reduzem custos de readequação para diferentes tamanhos de células prismáticas.
Perguntas Frequentes (FAQ)
Quanto tempo leva a implantação de uma solução turnkey completa para packs de baterias?
A fabricação de máquinas padrão geralmente leva de 60 a 90 dias, contados a partir da aprovação do projeto até o teste de aceitação na fábrica (FAT). O equipamento é enviado com documentação CE diretamente das instalações em Xiamen, permitindo que as equipes de engenharia concluam a instalação e calibração no local em duas a três semanas.
Equipamentos personalizados para packs de baterias de lítio podem ser integrados a plantas de fabricação existentes?
Sim, o maquinário de montagem modular integra-se facilmente com redes MES corporativas e arquiteturas de CLP locais. Esteiras, intertravamentos de segurança e barramentos de sensores utilizam protocolos fieldbus padronizados para garantir o fluxo contínuo de dados e a rastreabilidade em toda a instalação.
 +86 13174506016
 David@tmaxcn.com


