 English▼


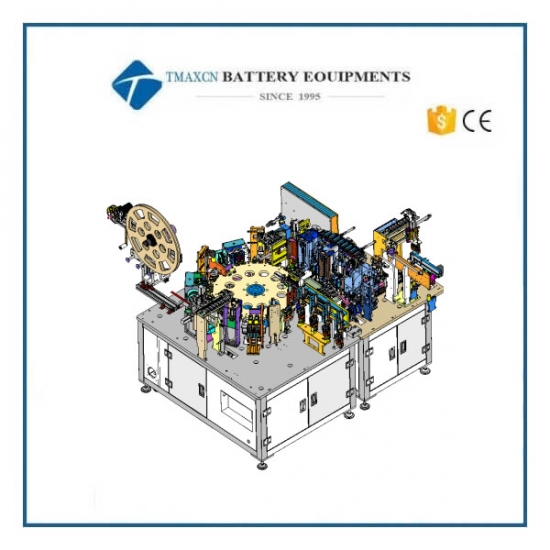
Máquina Automática de Inserção de Células Cilíndricas de Íons de Lítio 18650 na Carcaça
Model Number:
TMAX-ZDRK18650Pagamento:
Credit Card, Paypal, T/T , Western Union, LCDelivery Time:
5 days
- WhatsApp : +86 18659217588
- Email : David@tmaxcn.com
- Email : Davidtmaxcn@gmail.com
- Wechat : 18659217588
categorias de produtos
- piloto de bateria / linha de produção
- montagem de laboratório de bateria
- Lithium Battery Pack Assembly Line
- Solid State Battery Assembly Line
- Sodium Ion Battery Production Line
- Supercapacitor Assembly Line
- Lithium Ion Battery Recycling Plant
- Dry Electrode Preparation Solution
- Perovskite Based Solar Cell Lab Line
- Electrode Preparation
- Li-íon da bateria materiais
- espuma de eletrodo de metal
- materiais ativos de cátodo
- ânodo materiais ativos
- Customized Battery Electrode
- Materiais de célula de moeda
- chip de lítio
- peças de célula cilíndrica
- coletores de corrente da bateria
- materiais condutores da bateria
- eletrólito e bolsa
- Metal Mesh
- fichário de bateria
- separador e fita
- filme laminado de alumínio
- tira de níquel / folha
- Battery Tabs
- materiais de grafeno
- Nickel Felt
- Titanium Fiber Felt
- Battery Pack Machine & Components
- Battery Pack Components
- Turnkey Solutions Battery Pack Assembly Line
- Cell Sorter
- Battery Pack Spot Welder
- Laser Welder
- Battery Charging Discharging Tester
- Battery Pack Aging Machine
- Battery Pack Comprehensive Tester
- Battery Pack Compression Machine
- CCD Visual Inspector
- Battery Paper Sticking Machine
- BMS Testing Machine
- Al Wire Bonding Machine
- toda a máquina de montagem da bateria
- testador e analisador de bateria
- Battery Safety Tester
- Material Characterization Tester
- máquina de prensagem
- máquina de solda a ponto de metal
- máquina misturadora a vácuo
- máquina de crimpagem / desmontagem
- máquina de selagem a vácuo
- enchimento de eletrólitos
- empilhamento / máquina de enrolamento
- cortador de eletrodos / talhadeira
- malote formando máquina
- NMP Solvent Treatment System
- Lithium Battery Production Plant
- Caixa de luva de vácuo
- fornos
- Hydraulic Press Machine
- Coater
- moinho de bolas
- máquina de laboratório
- misturador centrífugo planetário / moinho
- Fornos de vácuo
- câmara de teste de temperatura e umidade
- Hardness Tester
- Spray Dryer
- incubadora
- evaporadores rotativos
- Viscometer
- Three Roller Mill
- analisador de área de superfície
- triturador de laboratório
- máquina de cura uv
- congeladores ultra-baixos
- Water Chiller
- Laser Cleaning Machine
- Cutting Machine
- Bateria
- outro equipamento de laboratório
Contate-nos
- Se você tiver dúvidas, entre em contato conosco, todas as perguntas serão respondidas
- WhatsApp : +86 18659217588
- Email : David@tmaxcn.com
- Email : Davidtmaxcn@gmail.com
- Adicionar : No. 39, Xinchang Road, Xinyang, Haicang Dist., Xiamen, Fujian, China (Mainland)
Anterior:
Máquina de Selagem e Recravação de Baterias Cilíndricas Compatível com Glove BoxNa próxima:
Máquina Automática 2 em 1 para Recravação e Limpeza de Células Cilíndricas de Íon-Lítio
Máquina Automática de Inserção de Células Cilíndricas de Íons de Lítio 18650 na Carcaça
I. Requisitos Técnicos
1. Requisitos Técnicos de Projeto Mecânico
l Nome do Equipamento: Máquina de Inserção de Células de Bateria de Lítio Cilíndricas na Carcaça
l Produto Aplicável: Série 18650 (anodo com terminais simples ou duplos)
l Desempenho Técnico
a. Tempo de Ciclo: 60 PPM
b. Disponibilidade do Equipamento (OEE): >90% (Tempo de produção normal ÷ (Tempo de inatividade + Tempo de produção normal) × 100%)
c. Rendimento do Produto: >99%
l Requisitos de Materiais
a. Estrutura da Máquina: Recomenda-se o uso de estrutura soldada em tubo quadrado, com dispositivos magnéticos instalados no interior dos painéis das portas.
b. Estrutura Mecânica Principal: Aço S45C.
l Dimensões do Equipamento (mm)
a. Comprimento: 2500
b. Largura: 2000 (incluindo a seção de coleta de material)
c. Altura: 1900
d. Altura da Mesa (incluindo a placa base principal): 680–720
e. Após a conclusão do modelo 3D, este deve ser revisado e finalizado em conjunto com a Contratante.
2. Requisitos Técnicos de Controle Elétrico
1. Ambiente de Operação: Temperatura de -10°C a 45°C; umidade relativa <95% é aceitável.
2. Fonte de Alimentação: Monofásica 220VAC, 50Hz.
3. Ar Comprimido: Pressão >0,5 MPa; vazão de 180 L/min.
II. Esquema de Projeto – Máquina Automática de Inserção de Células Cilíndricas de Íons de Lítio na Carcaça
Este equipamento é um dispositivo automático de inserção na carcaça para células cilíndricas de íons de lítio 18650 (anodo com terminais simples ou duplos).
- O mecanismo de alimentação de bobinas de células é conectado à máquina de enrolamento a montante.
- O núcleo enrolado é coletado automaticamente da linha transportadora por um manipulador para carregamento automático.
- A caneca de aço é colocada manualmente na bandeja de material para distribuição automática.
- O equipamento mede automaticamente o diâmetro externo do núcleo enrolado e rejeita os que não atendem aos requisitos.
- Alinhamento automático dos terminais da célula.
- Puncionamento e inserção automática de discos de isolamento do anodo.
- Dobra automática de terminais.
- Inserção automática do núcleo enrolado na carcaça.
A célula é carregada em um suporte e transportada por uma correia. O núcleo enrolado é indexado sequencialmente por um indexador de came para inspeção. A inserção na carcaça é realizada em duas etapas, ambas monitoradas por sensores de pressão. Após a inserção, as células são transportadas por dois transportadores de correia. O manipulador realiza automaticamente a coleta e o posicionamento para carga e descarga. Todas as operações são concluídas de forma automática, e os produtos acabados seguem para o próximo processo de produção.
1. Plano de Montagem Automatizada
A. Plano de Projeto da Estrutura Mecânica
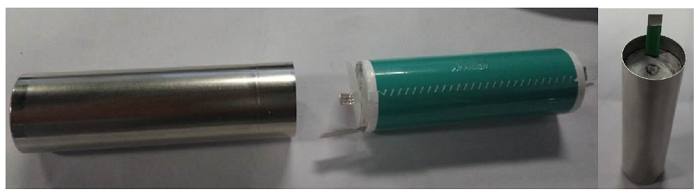
- Componentes do Produto:
|
Componente |
Quantidade |
|
Caneca de Aço |
1 pç |
|
Disco de Isolamento |
1 pç |
|
Célula |
1 pç |
- Fluxo de Trabalho da Estação Automática:
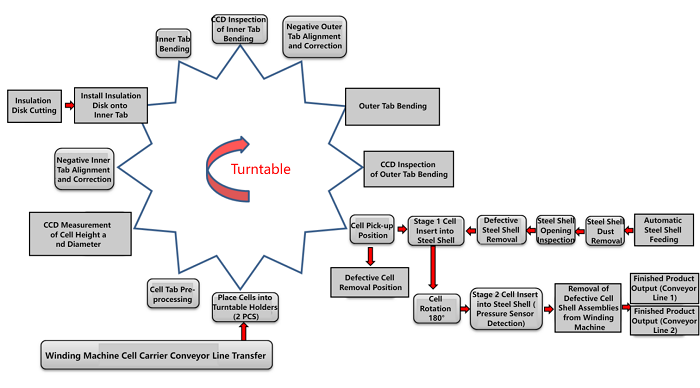
- Diagrama do Modelo da Máquina de Montagem Automática:
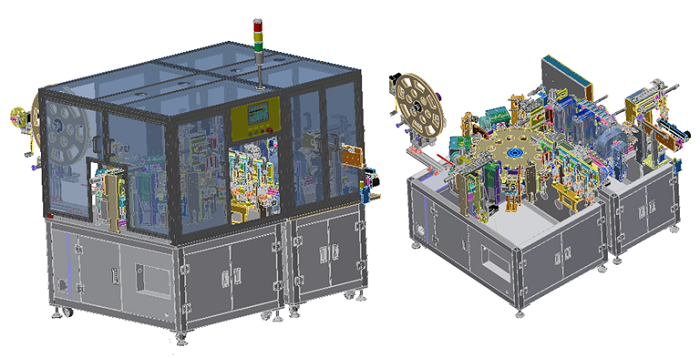
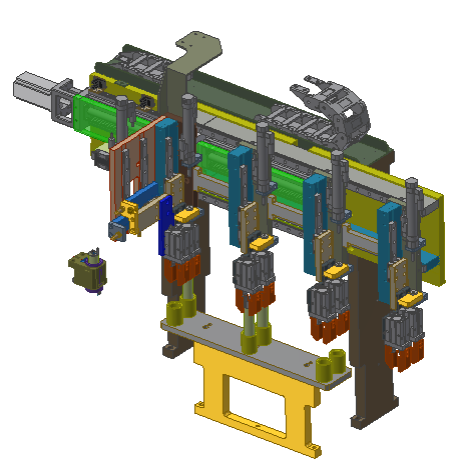
- Diagrama do Modelo de Carregamento para a Mesa Rotativa:
A célula é fixada por garras, 2 peças por vez, e transferida para a mesa rotativa por um mecanismo de transferência servomotorizado.
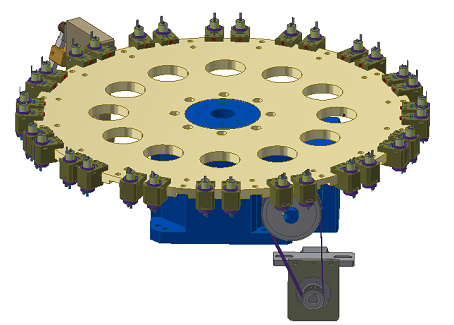
- Diagrama do Modelo da Mesa Rotativa + Mecanismo de Assento de Fixação:
Os assentos de fixação das células são montados na mesa rotativa. Cada estação corresponde a dois assentos de fixação, totalizando 16 estações.
- Diagrama do Modelo do Mecanismo de Pré-formação do Terminal Externo:
Os terminais externos são abertos para fora a partir de uma posição inclinada para dentro através do mecanismo de formação de terminais.
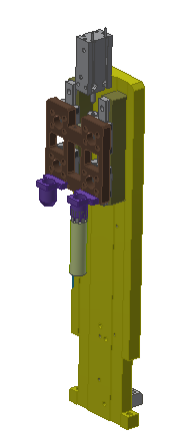
- Diagrama do Modelo do Mecanismo de Imagem CCD do Terminal Interno:
O mecanismo de destravamento da fixação da célula libera a célula, que é então girada pelo mecanismo de rotação. O CCD captura imagens continuamente e, quando o terminal interno é detectado na posição de montagem programada, a rotação para.
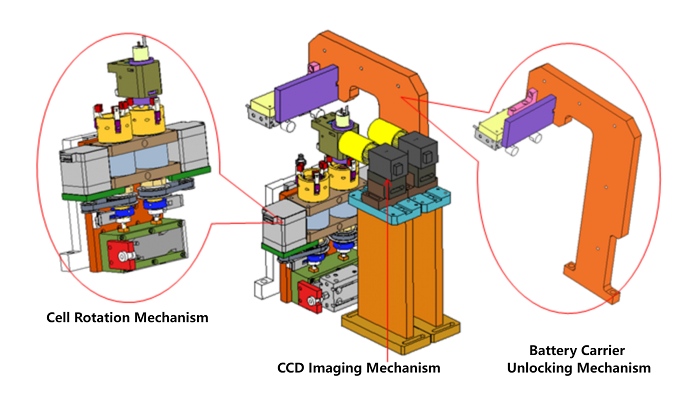
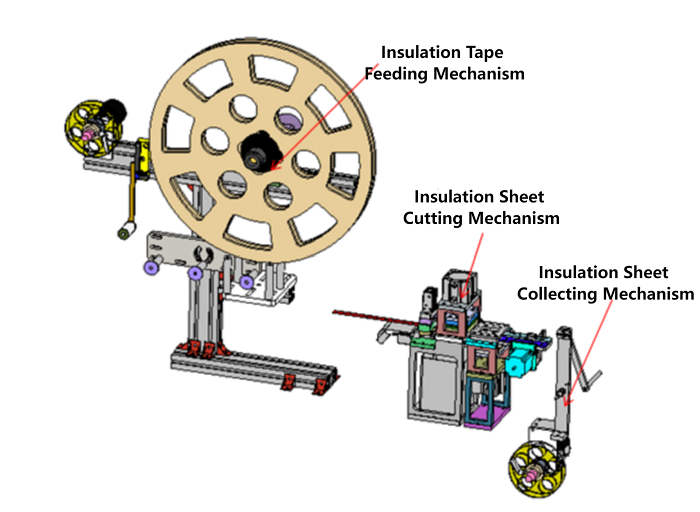
- Diagrama do Modelo do Mecanismo de Carregamento + Corte e Formação do Disco de Isolamento:
O disco de isolamento alimentado por rolo é carregado a partir da bandeja, sendo então cortado e moldado pelo mecanismo de corte. O material residual é coletado por um mecanismo de rebobinamento.
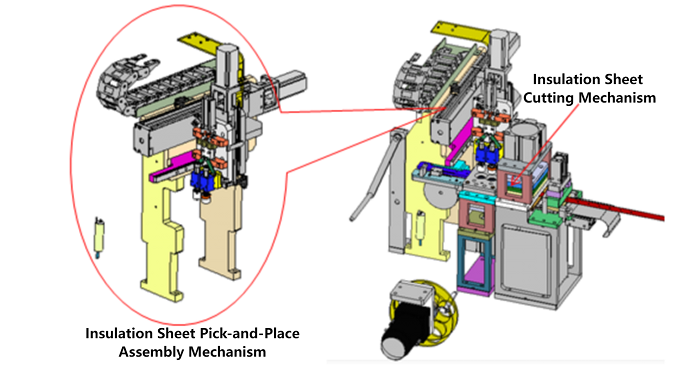
- Diagrama do Modelo do Mecanismo de Coleta e Posicionamento do Disco de Isolamento na Célula:
Após o corte, o disco de isolamento é coletado por uma unidade de sucção oca (2 peças por vez) e, em seguida, colocado na célula por um mecanismo de transferência servo.
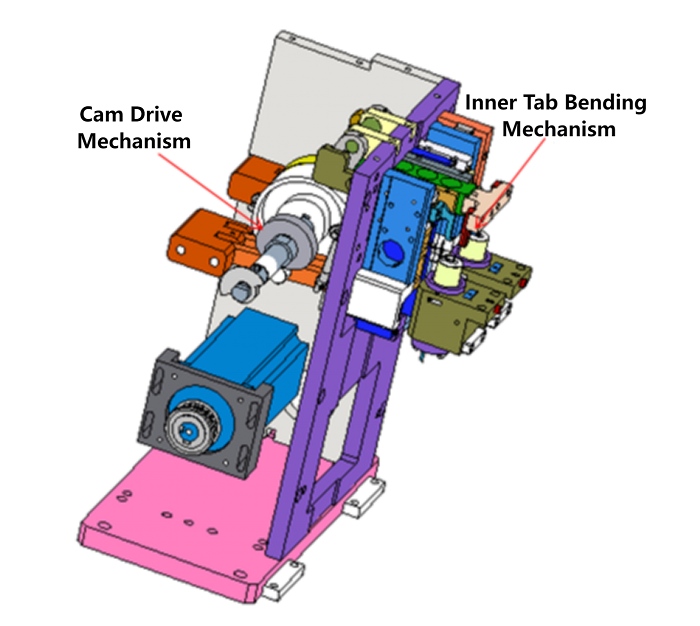
- Diagrama do Modelo do Mecanismo de Dobra do Terminal Interno por Came:
O mecanismo de dobra do terminal interno é acionado por uma transmissão de came.
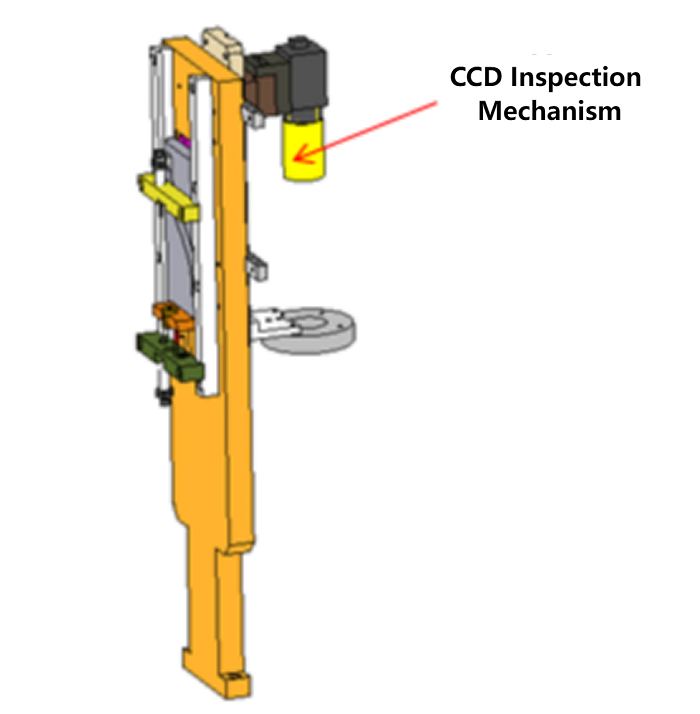
- Diagrama do Modelo do Mecanismo de Inspeção CCD de Dobra do Terminal Interno:
O CCD inspeciona a altura de retorno do terminal interno dobrado para garantir que a dobra esteja dentro dos padrões aceitáveis.
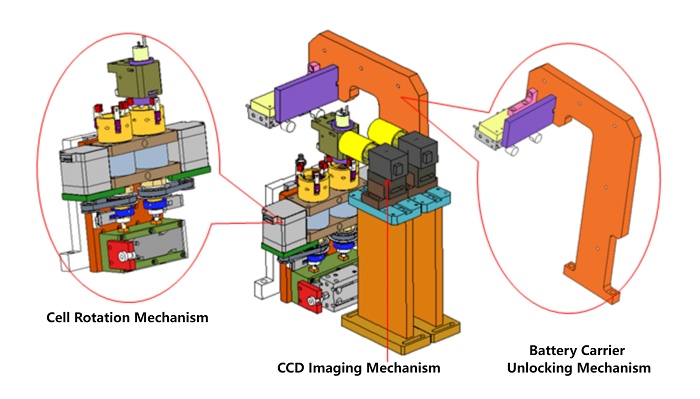
- Diagrama do Modelo do Mecanismo de Imagem CCD do Terminal Externo:
O mecanismo de destravamento da fixação da célula libera a célula, que é então girada pelo mecanismo de rotação. O CCD captura imagens continuamente e, quando o terminal externo é detectado na posição de montagem programada, a rotação para.
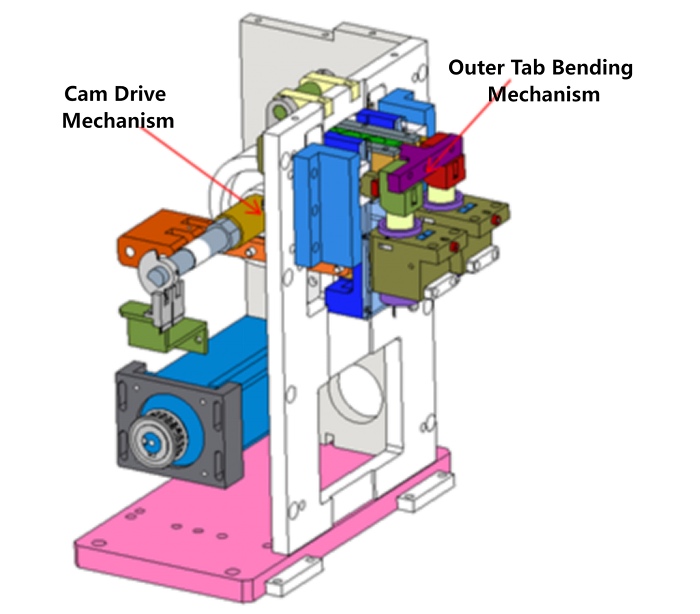
- Diagrama do Modelo do Mecanismo de Inspeção CCD de Dobra do Terminal Externo:
O mecanismo de dobra do terminal externo é acionado por uma transmissão de came.
- Diagrama do Modelo do Mecanismo de Saída da Célula da Mesa Rotativa:
As células montadas e aprovadas são transferidas para fora da mesa rotativa por garras.
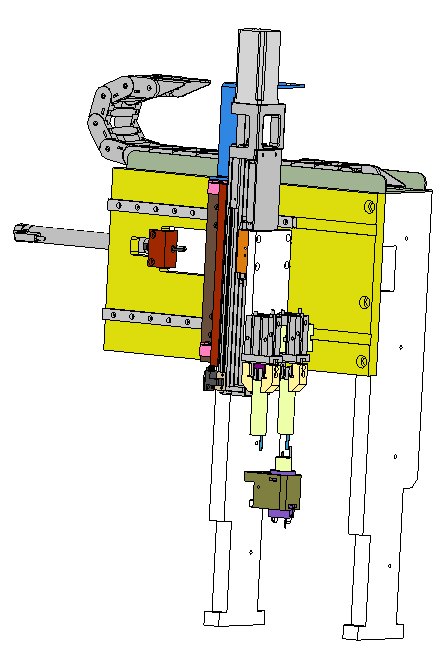
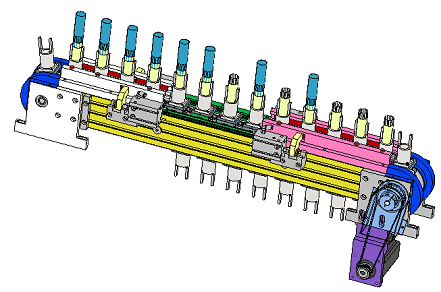
- Diagrama do Modelo do Mecanismo Transportador de Corrente de Células:
As células aprovadas são transportadas por suportes de corrente.
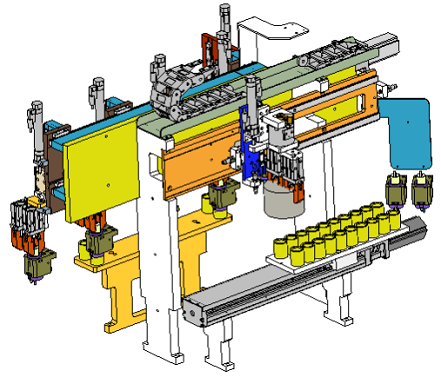
- Diagrama do Modelo do Mecanismo de Rejeição de Células:
As células identificadas como defeituosas durante as etapas de inspeção anteriores são finalmente rejeitadas pelo manipulador e colocadas em um suporte servo para remoção manual.
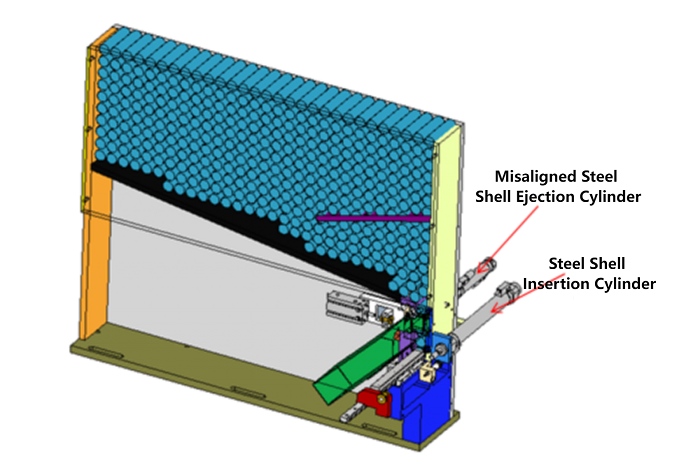
- Diagrama do Modelo do Mecanismo de Distribuição de Canecas de Aço:
As canecas de aço são colocadas no compartimento de armazenamento. Canecas com orientação incorreta são rejeitadas por um cilindro; as canecas aprovadas são empurradas para o transportador de corrente por um cilindro.
- Diagrama do Modelo do Transportador de Corrente de Canecas de Aço + Mecanismo de Rejeição de Defeituosos:
As canecas de aço são transportadas por um transportador de corrente. Quando canecas invertidas são detectadas, elas são rejeitadas pelo mecanismo de descarga de defeituosos. Duas canecas de aço são posicionadas para a montagem da célula.
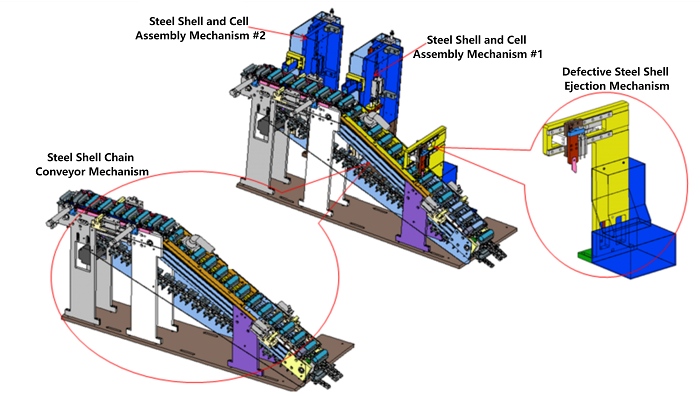
- Diagrama do Modelo do Mecanismo de Montagem da Caneca de Aço e Célula:
A célula é posicionada no transportador de corrente, e a caneca de aço é montada com a célula em uma orientação invertida.
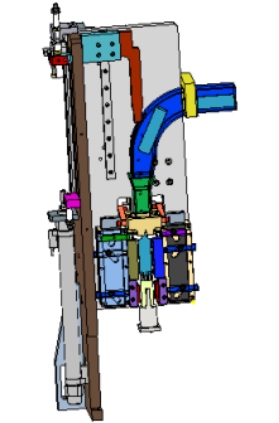
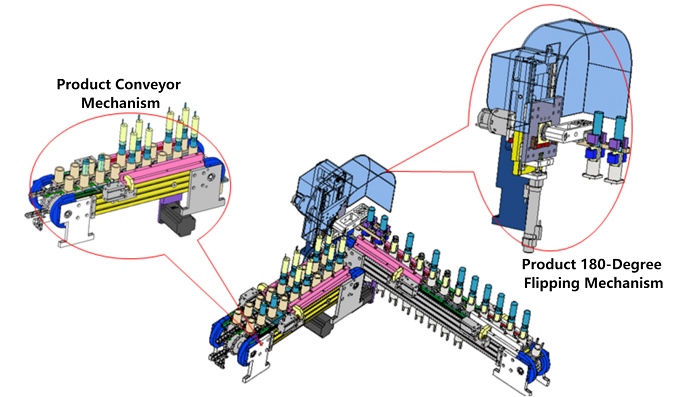
- Diagrama do Modelo do Mecanismo de Montagem da Caneca de Aço e Célula (2):
O produto é fixado por garras, girado em 180° por um cilindro rotativo e colocado no mecanismo transportador de corrente de produtos.
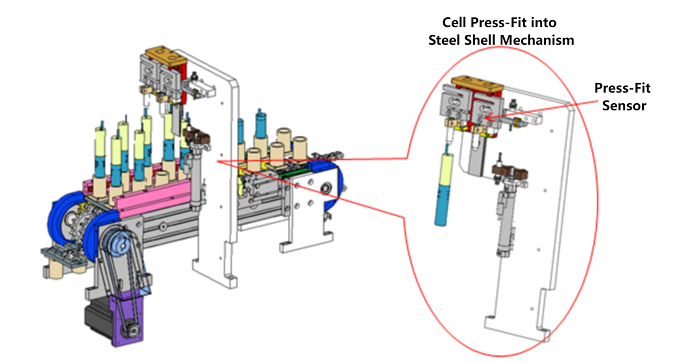
- Diagrama do Modelo do Mecanismo de Prensagem da Célula na Caneca de Aço:
A prensagem da célula na caneca de aço é monitorada por um sensor de pressão para determinar se a célula foi inserida corretamente ou se apresenta defeito.
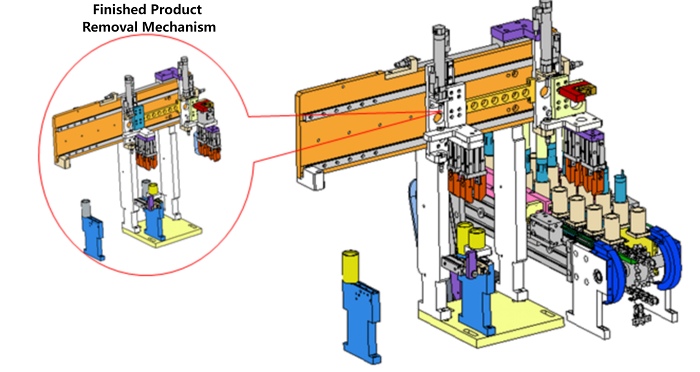
- Diagrama do Modelo do Mecanismo de Saída de Produto Acabado:
O produto acabado é fixado por garras e movido para fora por um cilindro.
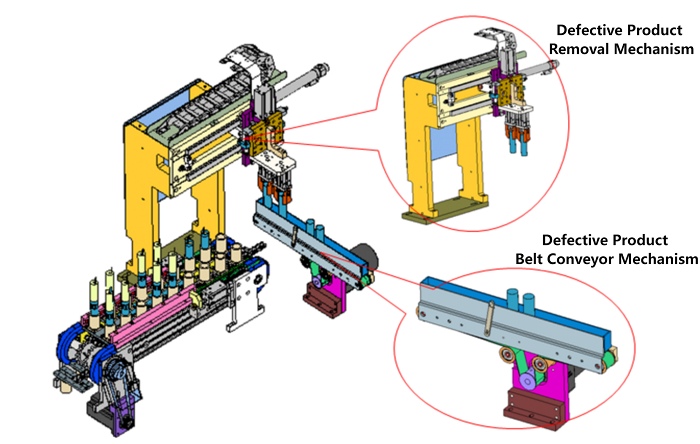
- Diagrama do Modelo do Mecanismo de Saída de Produto Defeituoso:
Os produtos defeituosos são removidos por uma garra e colocados em um transportador de correia.
- Indicadores de Desempenho Técnico do Equipamento:
1. Capacidade: ≥60 PPM
2. Rendimento do Produto: ≥99%
3. OEE: ≥90%
4. Dimensões do Equipamento: C2500 × L2000 × A1900 mm
5. Temperatura de Operação: Temperatura ambiente
6. Umidade Relativa: ≤65%
7. Fonte de Alimentação: AC 220V / 50Hz, 3 kW
8. Ar Comprimido: Pressão >0,5 MPa; vazão 180 L/min
III. Configuração Principal do Equipamento
|
Nº |
Componente |
Origem / Marca |
|
1 |
Componentes Pneumáticos |
SMC, Mindman |
|
2 |
Controlador PLC |
Mitsubishi, Omron, Hiconics |
|
3 |
Tela Touch Screen |
Weintek, Kinco |
|
4 |
Relé Intermediário |
Schneider |
|
5 |
Servomotor |
Panasonic, Delta, Hiconics |
|
6 |
Disjuntor |
Schneider |
|
7 |
Sensor de Fibra Óptica |
KEYENCE |
|
8 |
Sensor de Pressão |
ResTest |
|
9 |
Sistema de Inspeção CCD |
Basler |
|
10 |
Guia Linear |
Misumi, Hiwin |
|
11 |
Sistema de Passo (Stepper) |
Yako, Bolong, SLD |
|
12 |
Outras Peças de Hardware Padrão |
Misumi, IHD |
IV. Funções Básicas do Equipamento
|
Nº |
Item |
Parâmetros Técnicos |
Observações |
|
1 |
Sistema Aplicável |
Carregamento automático de células de íons de lítio cilíndricas, medição de diâmetro externo, rejeição automática de células fora de especificação, carregamento automático de discos de isolamento, dobra automática de terminais e inserção automática na carcaça. |
|
|
2 |
Especificação do Produto |
Célula de íons de lítio: diâmetro 18 mm (anodo com terminais simples ou duplos) |
|
|
3 |
Velocidade de Montagem Mecânica |
60 pçs/min |
|
|
4 |
Faixa de Desvio de Ângulo do Terminal |
±15° (material de entrada) |
|
|
5 |
Distribuição Automática de Células |
Alimentação via transportador frontal e manipulador servo |
|
|
6 |
Inspeção CCD de Altura, Diâmetro e Ausência de Terminal Positivo |
Utiliza CCD para verificar altura, diâmetro e presença do terminal positivo |
Calibração por bloco padrão |
|
7 |
Mecanismo de Montagem em Mesa Rotativa |
As células são montadas em cada estação via mesa rotativa, diâmetro aprox. 750 mm |
Indexador de came de alta precisão |
|
8 |
Inspeção e Alinhamento do Terminal Interno Negativo |
Posição detectada por fibra óptica, corrigida por mecanismo de sonda |
|
|
9 |
Puncionamento e Montagem do Disco de Isolamento |
Discos cortados por matriz e coletados para posicionamento no núcleo |
|
|
10 |
Dobra do Terminal Interno Negativo |
Bloco de dobra elástico adapta-se a diferenças de comprimento do terminal; disco de isolamento pressionado antes da dobra |
|
|
11 |
Alinhamento do Terminal Externo Negativo |
Terminal externo alinhado via detecção por fibra óptica |
|
|
12 |
Dobra do Terminal Externo Negativo |
Bloco de dobra elástico adapta-se a diferenças de comprimento do terminal; disco de isolamento pressionado antes da dobra |
|
|
13 |
Carga Automática de Caneca de Aço, Remoção de Poeira e Inspeção de Bocal |
Inclui distribuição, remoção de poeira e inspeção do bocal |
|
|
14 |
Primeira Inserção na Carcaça |
Inserção guiada, elevador inferior empurra a célula na caneca a 1/3 da profundidade, monitoramento por sensor de pressão |
|
|
15 |
Segunda Inserção na Carcaça |
Empurra a célula até 2/3 da profundidade; sensor de pressão aciona proteção contra sobrecarga e alarme |
A pressão varia com o diâmetro da célula e da caneca |
|
16 |
Detecção de Inserção e Rejeição de Defeituosos |
Fibras ópticas confirmam a posição; rejeita e descarrega defeitos |
|
|
17 |
Saída da Linha de Produção |
Transferência para linha de transporte de bandejas |
|
V. Especificação do Processo de Inserção na Carcaça
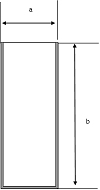
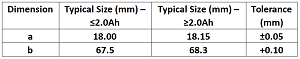
Devido às variações nos modelos de núcleo e tamanhos de caneca de aço, quando as dimensões abaixo forem aplicáveis, o equipamento deve atender aos requisitos técnicos necessários para realizar as funções especificadas.
V. Especificação do Processo de Inserção na Carcaça
Devido às variações nos modelos de núcleo e tamanhos de caneca de aço, quando as dimensões abaixo forem aplicáveis, o equipamento deve atender aos requisitos técnicos necessários para realizar as funções especificadas.
|
Código |
Nome da Função |
Requisitos da Função |
Observações |
|
1 |
Carregamento da Caneca de Aço |
1. Métodos de Carregamento |
Caneca de Aço
|
|
Opção 1: Transferência das canecas de aço provenientes de sacos (bocais orientados uniformemente, arranjo compacto) para os suportes do transportador com os bocais voltados para baixo, após manuseio mecânico adequado. |
|||
|
Opção 2 (Recomendada): Alimentador vibratório → braço mecânico transfere as canecas para os suportes do transportador. |
|||
|
Opção 3 (Recomendada): A partir de bandejas blister → braço mecânico transfere as canecas para os suportes do transportador. |
|||
|
2. Proteção da Caneca de Aço – Disponível. |
|||
|
Deve garantir o posicionamento suave sem riscos, perda de revestimento ou deformação. |
|||
|
Requisito de Ruído: Aceitável para os operadores. |
|||
|
Tamanhos de Caneca de Aço Aplicáveis:
|
|||
|
2 |
Inspeção Online de Circularidade da Caneca de Aço |
1. Inspeção de circularidade 100% – Não disponível. |
|
|
2. Rejeição automática de canecas fora de circularidade – Não disponível. |
|
||
|
3 |
Remoção de Poeira da Caneca de Aço |
1. Deve remover de forma completa e eficaz a poeira e partículas metálicas da parede interna – Disponível. |
|
|
2. Ar comprimido e vácuo com exibição em manômetro/vacuômetro – Disponível. |
|
||
|
4 |
Carregamento do Núcleo |
Opção 1: Uso de braço robótico para localizar e coletar automaticamente o núcleo de uma bandeja, transferindo-o para o suporte do transportador do equipamento de inserção. —Não utiliza coleta baseada em bandeja; utiliza método de coleta por transportador. |
|
|
O núcleo pode ter 1 ou 2 terminais positivos e 1 ou 2 terminais negativos. —Não suporta dois terminais positivos; outras configurações são aceitáveis. |
|||
|
5 |
Conformação de Circularidade do Núcleo |
1. Ajuste de circularidade – Disponível. |
|
|
2. Sem danos durante a conformação – Disponível. |
|
||
|
3. Pressão controlável/exibida – Não disponível. |
|
||
|
6 |
Pré-verificação do Diâmetro do Núcleo |
1. Faixa de detecção ajustável de 17,0–17,6 mm – Disponível. |
|
|
2. Rejeição de núcleos defeituosos – Disponível. |
|
||
|
7 |
Posicionamento do Terminal Negativo |
1. Desvio de ângulo de posicionamento do terminal negativo interno/externo ≤3° – Não atendido. |
|
|
2. Deve evitar o desalinhamento do terminal – Disponível. |
|||
|
8 |
Carregamento do Rolo de Isolação |
1. Substituição periódica manual – Disponível. |
|
|
2. Eixo de reserva para troca rápida de material – Não disponível (tempo de troca curto, função desnecessária). |
|
||
|
3. Plataforma adesiva reservada para emenda – Não disponível (tempo de troca curto, função desnecessária). |
|
||
|
9 |
Puncionamento e Carregamento do Disco de Isolamento |
1. Puncionar o rolo de isolação em discos que atendam aos requisitos do desenho – Disponível. |
Disco de isolamento inferior
|
|
2. Requisitos de material – Disponível: |
|||
|
① Material: PP ou PE |
|||
|
② Cor: Qualquer |
|||
|
③ Dimensões: conforme desenho. |
|||
|
3. Requisito de material da fresa – Disponível. |
|||
|
4. Fácil substituição da fresa – Disponível. |
|||
|
5. Estabilidade na montagem da fresa – Disponível. |
|||
|
6. Posicionamento correto do disco; detecção de ausência de disco com alarme automático e rejeição – Disponível. |
|||
|
10 |
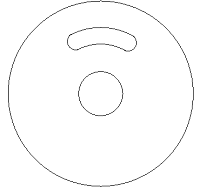
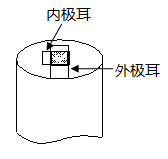
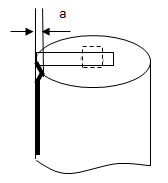
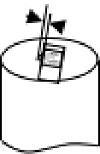
Dobra do Terminal Negativo |
1. Após a dobra, deve atender a: |
Fig. 1 (OK)
|
|
a. Terminais negativos internos/externos (a diferença de ângulo pode variar, 0°–360°) devem cobrir o orifício central, sem rugas ou dobras anormais – Disponível. |
|||
|
b. Sem deformação >0,2 mm – Disponível. |
Fig. 2 (NG)
|
||
|
c. Desvio da borda do terminal para a borda do orifício central ±0,3 mm – Disponível. |
|||
|
2. CCD detecta posição do terminal e defeitos – Disponível. |
Fig. 3 (Terminal desalinhado – NG)
|
||
|
3. Rejeição automática de núcleos sem disco de isolamento – Disponível. |
|||
|
4. Núcleos defeituosos ejetados via canal separado – Disponível. |
|||
|
11 |
Inserção do Núcleo na Carcaça |
1. Pressão de inserção ajustável/configurável – Disponível. |
|
|
2. Precisão de pressão de 0,01 kgf ou equivalente – Disponível. |
|
||
|
3. Sem alteração de posição relativa após a inserção – Disponível. |
|
||
|
4. Posição do terminal atende ao “Item 8, Função 1” – Disponível. |
|
||
|
5. Sem danos maiores (pequenos riscos/vincos são possíveis). |
|
||
|
6. Extremidade do terminal positivo intacta (o separador pode ter leves indentações). |
|
||
|
7. Manter a concentricidade sem deslocamento ou compressão – Disponível. |
|
||
|
8. Recomenda-se inserção passo a passo em estação circular – Acionamento por servo, sem rotação. |
|
||
|
9. Marcação por jato de tinta da posição do terminal negativo – Não disponível. |
|
||
|
12 |
Ajuste de Posição da Célula Pós-inserção |
1. Orientar automaticamente o terminal positivo para cima – Disponível. |
|
|
2. Sem danos à célula – Disponível. |
|
||
|
3. Sem movimento relativo entre os componentes – Disponível. |
|
VI. Aparência Geral do Equipamento
l 6.1 Aparência – A estrutura base de suporte adota uma construção soldada de tubos quadrados. A estrutura superior selada é feita de perfis de liga de alumínio e fechada com vidro orgânico. Cor: azul celeste padrão ou conforme especificado pelo cliente.
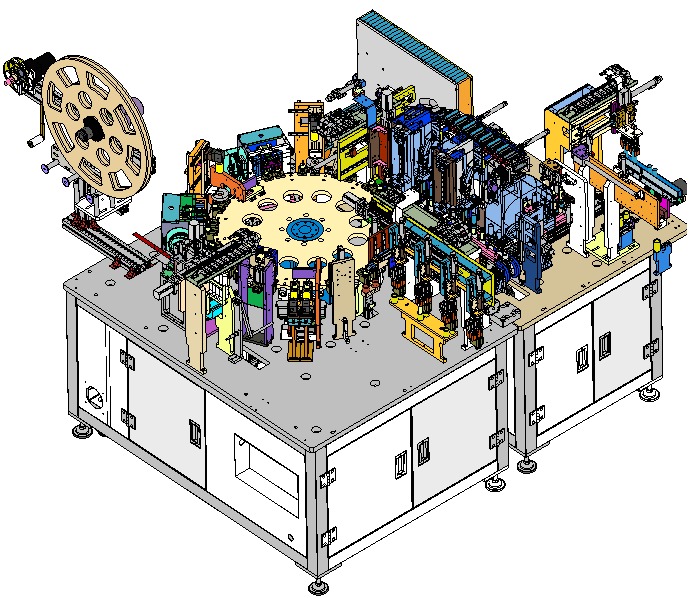
l 6.2 Interface de Operação – Cada máquina é equipada com uma tela touch screen independente para operação, com interface simplificada e fácil manutenção.
l 6.3 Layout e Direção de Instalação – Serão fornecidos desenhos de layout para o posicionamento do equipamento e direção de instalação.
VII. Parâmetros Técnicos do Equipamento
|
Nº |
Parâmetro |
Especificação |
|
1 |
Rendimento do Produto |
99% (refere-se apenas a defeitos causados pelo equipamento) |
|
2 |
Capacidade / Velocidade do Equipamento |
≥60 PPM |
|
3 |
Disponibilidade do Equipamento |
≥90% (refere-se apenas ao tempo de inatividade causado pelo equipamento) |
|
4 |
Especificação Elétrica |
Tensão AC220 ±10%, Potência 10 kW |
|
5 |
Ar Comprimido |
≥0,5 MPa |
|
6 |
Vácuo |
≥ -70 kPa |
|
7 |
Ergonomia |
O projeto da máquina deve garantir excelente ergonomia homem-máquina |
|
8 |
Materiais |
Preferencialmente alumínio, aço inoxidável ou materiais eletrogalvanizados resistentes à corrosão |
VIII. Lista de Peças de Reposição (Incluídas com o Equipamento)
|
Nº |
Nome da Peça |
Unidade |
Qtd |
Observações |
|
1 |
Matriz de Puncionamento do Disco de Isolamento |
Conjunto |
1 |
|
|
2 |
Válvula Solenoide 5 Vias 2 Posições |
Pç |
1 |
SMC |
|
3 |
Garra do Manipulador de Descarga Rotativo |
Conjunto |
1 |
|
|
4 |
Sensor de Fibra Óptica |
Pç |
1 |
KEYENCE |
|
5 |
Outras Peças de Fabricação Própria (Desgaste Normal) |
Conjunto |
1 |
Fornecidas gratuitamente por 1 ano |
|
6 |
Lista de Peças Vulneráveis e Desenhos de Usinagem |
Conjunto |
1 |
Acordo auxiliar |
|
7 |
Desenhos Elétricos |
Conjunto |
1 |
|
|
8 |
Interruptor Magnético |
Pç |
1 |
SMC / Mindman |



 +86 13174506016
 David@tmaxcn.com


